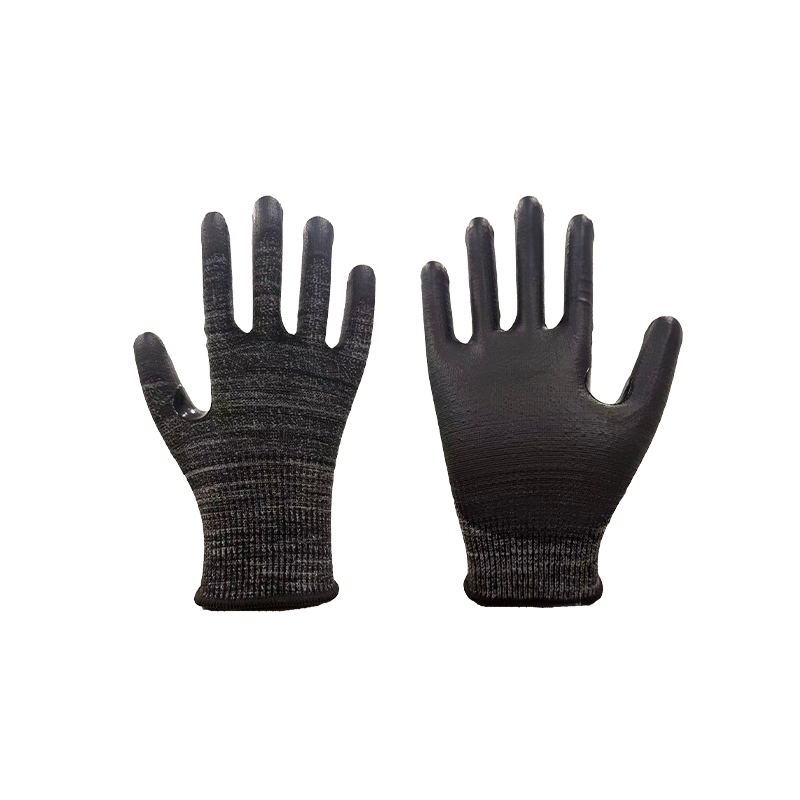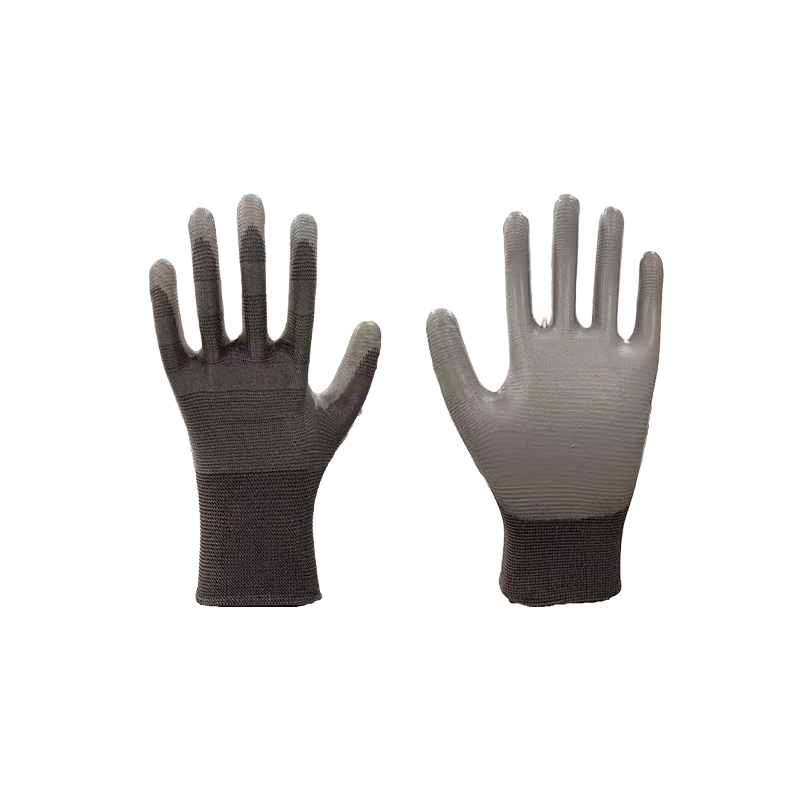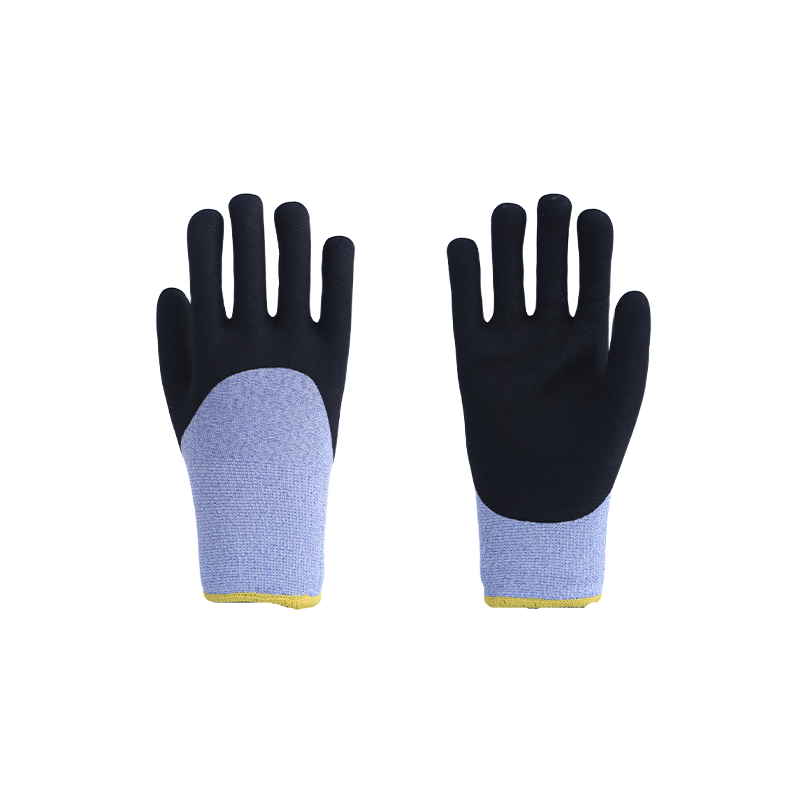


Quando um lote de luvas resistentes a cortes falha na linha de produção de um cliente, o custo raramente é limitado ao estoque rejeitado. O tempo de produção perdido, as lacunas na conformidade de segurança e a carga de recursos aumentam rapidamente. Do nosso trabalho como fabricante de luvas de proteção operando em nossa própria fábrica em Rugao, Jiangsu, a causa raiz da maioria das falhas de entrega não é um design de luva defeituoso, mas um elo perdido entre uma amostra certificada e uma remessa de volume. Uma auditoria disciplinada na fábrica de luvas resistentes a cortes e um sistema de controle de qualidade funcional existem para preencher essa lacuna. A conclusão é direta: audite a fábrica para verificar a consistência, não para verificar uma amostra impressionante.
Por que uma auditoria de fábrica significa mais do que um teste de laboratório
Normas como ANSI/ISEA 105 e EN 388 descrevem o que uma luva pode fazer em condições de laboratório. Eles não garantem que os próximos mil pares se comportarão da mesma maneira. Uma auditoria de fábrica responde a uma pergunta diferente: este fabricante pode repetir o desempenho certificado em volume?
Uma auditoria estruturada analisa procedimentos documentados, registros de calibração de máquinas e pontos de inspeção definidos. Também revela como a fábrica reage quando algo sai fora das especificações. Uma instalação que pesa luvas durante o tricô, por exemplo, detecta desvios de tensão do fio antes que afetem os produtos acabados. Uma instalação que só testa no final descobre problemas depois que material e mão de obra já foram gastos.
Numa fábrica bem gerida, os problemas de qualidade são detectados precocemente. O gráfico abaixo mostra uma distribuição típica de onde os defeitos que afetam a luva acabada são detectados pela primeira vez no fluxo de produção.
Percentagem de defeitos em luvas resistentes a cortes detetados pela primeira vez em cada fase de inspeção (padrão ilustrativo).
Principais áreas a serem cobertas em uma auditoria de fábrica de luvas resistentes a cortes
Uma auditoria eficaz rastreia a cadeia de valor desde a fibra até a embalagem cartonada. Os compradores devem estruturar a visita em torno de quatro áreas principais: entrada de material, tricô, imersão ou revestimento e inspeção final. Cada área tem seus próprios critérios de aceitação e seus próprios modos de falha.
| Área de auditoria | Pontos de verificação | Impacto na produção |
|---|---|---|
| Entrada material | Tipo de fibra e denier, registros de lotes de compostos de revestimento, certificados de fornecedores | A substituição do fio altera o desempenho do corte mesmo quando a etiqueta permanece a mesma |
| Tricô process | Medidor da máquina, densidade do ponto, intervalos de amostragem do peso das luvas | Um pequeno desvio de tensão afeta a integridade perfeita da luva e a pontuação final do corte |
| Imersão ou revestimento | Viscosidade da pasta, tempo de permanência, perfil de temperatura do forno, duração da cura | Revestimento thickness and adhesion drive grip, abrasion, and measured cut performance |
| Inspeção final | Amostragem de resistência ao corte, verificações dimensionais, inspeção visual e de rotulagem | Confirma o comportamento do lote antes da embalagem e envio |
O relatório de auditoria deve registrar o que foi observado em cada portão e não apenas se a fábrica possui manual de qualidade. O teste prático é simples: o operador de cada estação consegue descrever os critérios de aceitação sem ler um cartaz na parede?
Padrões de resistência a cortes: o que a auditoria deve confirmar
A resistência ao corte não é um número único. Os compradores norte-americanos confiam na ANSI/ISEA 105, que classifica o desempenho de A1 a A9. Os compradores europeus utilizam a EN 388, que apresenta uma escala numérica do nível 1 ao 5. Os dois sistemas utilizam princípios de teste diferentes, pelo que uma luva que apresenta um bom desempenho segundo uma norma pode comportar-se de forma diferente sob a outra. A auditoria deve confirmar qual padrão a fábrica está certificada e se o relatório de teste cobre a linha de produção atual.
| Aspecto | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Escala de nível de corte | A1 a A9 | Nível 1 a 5 |
| Princípio de teste | Tomodinamômetro, mede gramas de força de corte | Teste de golpe, mede o índice de corte contra uma lâmina rotativa |
| Especificação industrial comum | A4 a A6 para manuseio de metal e vidro | Nível 3 a 5 para exposição comparável |
| Cobertura do relatório | Palma e às vezes luva completa | Várias amostras de diferentes áreas de luvas |
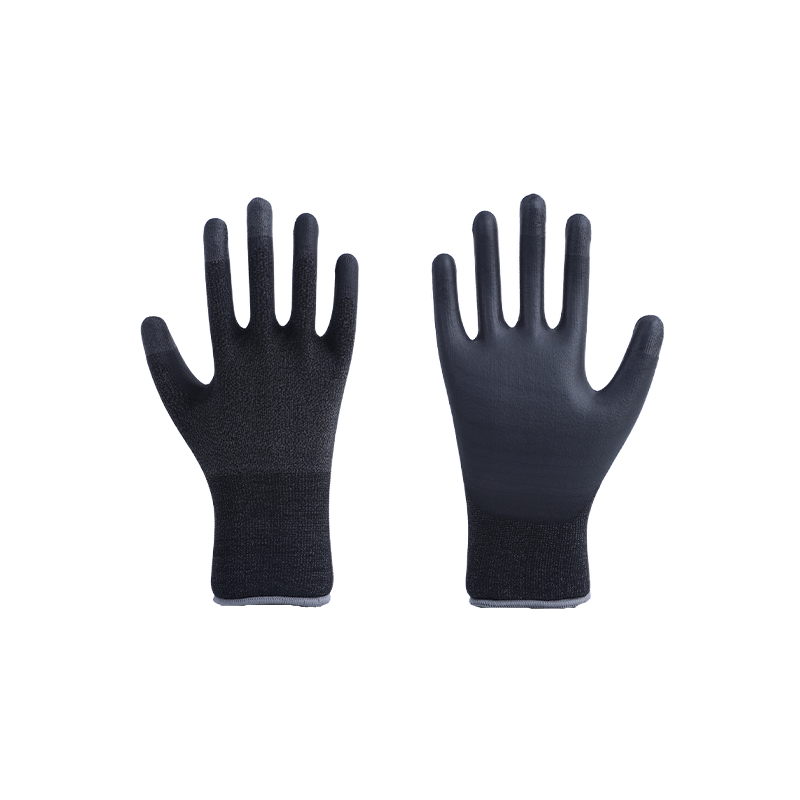
Quando uma especificação exige resistência ao corte A5, a fábrica deve ser capaz de apresentar relatórios de testes da mesma linha de produção que está sendo auditada, e não apenas uma amostra enviada a um laboratório meses antes. Um bom exemplo deste nível é a luva cinza A5 de alto desempenho e resistente a cortes, calibre 13, um item essencial em nossa linha. Antes de bloquear uma especificação, os compradores também devem entender a diferença entre a terminologia resistente ao corte e à prova de corte, um tópico abordado em nosso guia da indústria .
 Luvas resistentes a cortes de alto desempenho cinza calibre 13 A5 Esta luva tricotada com padrão lichia e revestimento de espuma nitrílica oferece proteção contra cortes EN388 Nível E, equilibrando flexibilidade, aderência e resistência ao desgaste para tarefas de precisão e logística. Ver Produto →
Pontos de controle de qualidade em todo o fluxo de produção
O controle de qualidade em uma fábrica de luvas resistentes a cortes deve ser uma sequência de etapas e não um único teste final. Os seguintes pontos de verificação são os mínimos para uma cadeia de abastecimento confiável:
- Inspeção do material recebido: verifique o tipo de fibra, denier e composto de revestimento em relação às especificações de compra.
- Amostragem do processo de tricô: meça o peso da luva e a densidade do ponto em intervalos fixos para detectar desvios da máquina.
- Verificações de aplicação de revestimento: monitore a viscosidade da pasta, o tempo de imersão e a temperatura de cura.
- Teste de resistência ao corte: execute amostras de produção de acordo com o padrão relevante de forma programada.
- Verificação dimensional e de costura: verifique o comprimento, o estilo do punho e quaisquer construções de costura.
- Inspeção visual final e embalagem: classifique as luvas defeituosas e confirme a precisão da etiqueta.
Cada portão deve ter um plano de amostragem definido. Uma fábrica que testa um par por lote não está realizando controle de qualidade; está realizando um gesto. O gráfico abaixo mostra a distribuição típica de defeitos observados durante a inspeção final na produção de luvas revestidas resistentes a cortes.
- Revestimento voids 30%
- Desvio de dimensão 25%
- Falhas de costura ou tricô 20%
- Contaminação superficial 15%
- Outros 10%
Qualidade de revestimento e acabamento: a segunda metade da história
O revestimento da palma geralmente diferencia uma luva que é meramente resistente a cortes daquela que é prática de usar durante um turno completo. A química do revestimento, a viscosidade, o tempo de permanência e o perfil de cura influenciam a aderência, a resistência à abrasão e o desempenho de corte final medido. A auditoria deve verificar se estes parâmetros estão documentados para cada produto e seguidos no registro de produção.
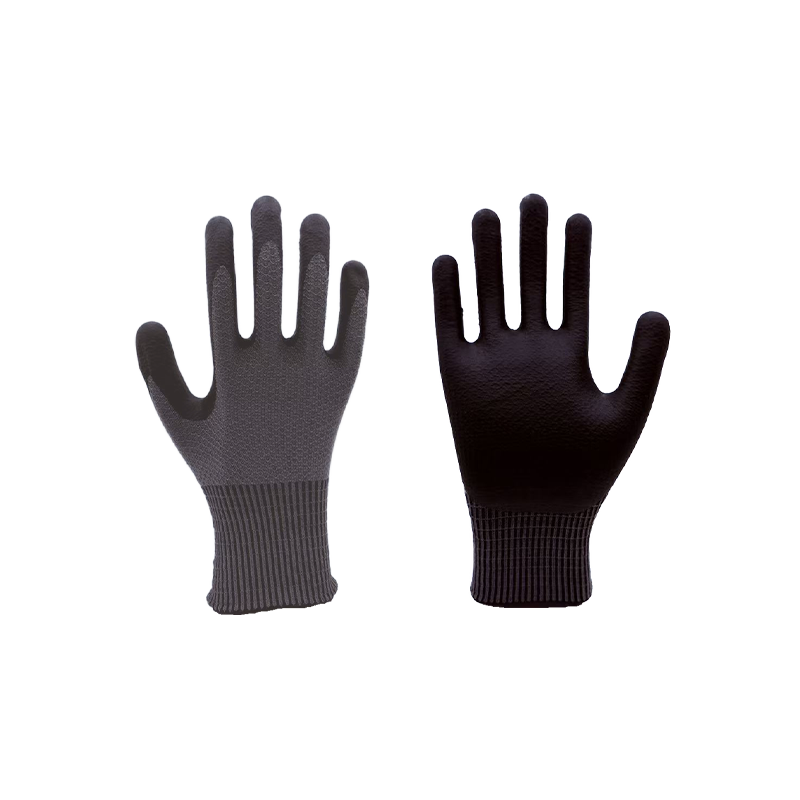
Para aplicações que combinam a exposição da lâmina com superfícies ásperas ou peças oleosas, a estratégia de revestimento altera a economia da luva. Nossa luva abrasiva totalmente imersa e resistente a cortes é um exemplo relevante: o fio base HPPE fornece a classificação de corte, enquanto o revestimento abrasivo garante a vida útil. Se a aplicação do revestimento não for controlada, o comprador herdará uma luva que falhará no início do serviço.
 Luvas abrasivas totalmente imersas resistentes a cortes Uma luva fosca de calibre 15 totalmente imersa que combina HPPE, fibra de vidro e poliéster para corte A4 e resistência à abrasão de nível 4, adequada para manuseio em superfícies oleosas ou ásperas. Ver Produto →
Sinais de alerta em uma auditoria de fábrica de luvas resistentes a cortes
- Etiquetas que listam um padrão de certificação sem um relatório de teste correspondente para a linha de produção real.
- Sem rastreabilidade de lote: a fábrica não pode vincular um lote finalizado aos seus registros de materiais recebidos.
- Estações de inspeção sem critérios definidos de aprovação ou reprovação.
- Parâmetros de revestimento que são ajustados pela experiência do operador, em vez de configurações de processo documentadas.
- Corte equipamentos de teste que nunca foram calibrados ou que não tenham registros de calibração.
- Respostas diferentes sobre a frequência de amostragem da equipe de vendas, produção e qualidade.
Uma única bandeira vermelha não desqualifica necessariamente uma fábrica, mas duas ou mais devem ser tratadas como um sinal de alerta claro.
Quando a auditoria revela capacidade de fabricação avançada
Os compradores que precisam de proteção acima de A5 geralmente procuram fios compostos, proteção contra impactos ou reforço de palma multicamadas. Essas construções adicionam complexidade ao tricô, moldagem e inspeção. A auditoria deverá examinar como a fábrica lida com essa complexidade, porque a mesma disciplina se aplica a produtos mais simples.
Luvas resistentes a cortes A6 com absorção de choque em TPR, por exemplo, exigem uma etapa de moldagem e uma verificação visual do alinhamento da almofada após a montagem. Se uma fábrica demonstrar produção controlada neste nível de complexidade, sua linha básica de luvas resistentes a cortes provavelmente seguirá a mesma disciplina de qualidade.
 Luvas de absorção de choque TPR resistentes a cortes A6 Apresentando um forro de calibre 18 com fibra de tungstênio para resistência a cortes A6, tiras de impacto TPR e preenchimento de palma, esta luva é adequada para operações de metalurgia e resgate de alto risco. Ver Produto →
Uma auditoria não é um evento único. Após uma auditoria bem-sucedida, o comprador e a fábrica devem chegar a um acordo sobre a frequência de amostragem, os padrões de documentação e os canais de comunicação. Esse ciclo contínuo de controle de qualidade é o que transforma uma boa fábrica em um fornecedor confiável.
Seguimos esse princípio em nossas próprias linhas de produção em Jiangsu e recebemos compradores que desejam verificar o processo por conta própria. Se você tiver dúvidas sobre nossos procedimentos de teste ou quiser discutir um plano de auditoria, nossa equipe poderá ser contatada através do página de contato .
Perguntas frequentes
Qual é a diferença entre uma auditoria de fábrica e uma inspeção de qualidade?
Uma auditoria avalia o sistema geral da fábrica: procedimentos, documentação, rastreabilidade e controle de processos. Uma inspeção verifica se um lote específico atende às especificações acordadas. Ambos são necessários para o fornecimento confiável de luvas resistentes a cortes.
Com que frequência uma fábrica de luvas resistentes a cortes deve ser auditada?
No mínimo, uma vez por ano para um fornecedor estabelecido e antes do primeiro grande pedido para um novo fornecedor. Uma grande mudança de linha, uma aquisição ou uma alta taxa de não conformidade deve desencadear uma auditoria adicional.
Uma auditoria de fábrica garante que todas as luvas são resistentes a cortes?
Nenhuma auditoria pode garantir cada unidade. Uma auditoria bem executada reduz o risco, verificando se o processo de produção é capaz, se o equipamento está calibrado e se o plano de amostragem é agressivo o suficiente para detectar desvios antes do envio.
Qual nível de resistência ao corte devo especificar para manuseio de metal?
Para chapas leves e montagem geral, A4 a A5 é uma faixa comum. Para estampagem pesada, manuseio de vidro e bordas expostas afiadas, A6 e superior é mais apropriado. A auditoria deve verificar se o método de teste da fábrica corresponde ao seu nível alvo.