

Um comprador abre uma caixa de luvas ANSI A5 e faz uma verificação de cinco minutos. Três pares passam; o quarto indica cerca de 1.700 gramas de força de corte. A folha de dados dizia A5 - aproximadamente 2.200 ge superior. Então a luva está errada ou o teste está errado?
Num fabricante que gere a sua própria investigação e desenvolvimento e o seu próprio laboratório, a resposta normalmente é nenhuma das duas. A resistência ao corte é um intervalo, não um número fixo, e a única forma confiável de manter um lote de produção dentro desse intervalo é controlar o fio, a malha, o revestimento e a linha de imersão e, em seguida, verificar a luva acabada com testes calibrados em cada lote - nem uma vez, na fase de amostragem.
Essa diferença é o que separa dois fornecedores que imprimem “A5” em uma caixa. Um testou um protótipo há dois anos. O outro sabe por que o número se move, até que ponto ele pode se mover antes que um lote seja rejeitado e o que ajustar na linha quando isso acontecer. Veja como o teste realmente funciona, onde residem as tolerâncias e o que perguntar antes de aprovar uma especificação.
O que as classificações de corte e abrasão realmente medem
Dois métodos de teste de corte dominam e não são intercambiáveis. ANSI/ISEA 105, o padrão dos EUA, usa ASTM F2992 com lâmina reta TDM-100 e relata a força necessária para cortar a amostra em gramas, classificada nos níveis A1 a A9. EN 388:2016, a norma europeia, mantém o teste cupê mais antigo para materiais de baixo desempenho, mas muda para o teste de lâmina reta ISO 13997 para fios de alto desempenho, reportando níveis de A a F, de 2 N a 30 N e acima.
Como a geometria da lâmina e a aplicação de carga são diferentes, as duas escalas não podem ser convertidas com uma fórmula. A5 fica aproximadamente na mesma vizinhança que EN nível E em muitas construções de aramida e HPPE, mas o mapeamento muda com a mistura do fio, peso do revestimento e revestimento. Trate qualquer tabela de conversão como uma estimativa, nunca como uma reclamação.
Dentro do laboratório, três variáveis impulsionam a maior parte da propagação:
- Fio e medidor. Um forro de aramida calibre 13 e um forro HPPE calibre 18 podem atingir A5 enquanto se comportam de maneira completamente diferente na mão. Calibre mais fino geralmente compra destreza; forros mais pesados compram durabilidade.
- Revestimento. O nitrilo, o látex e o PU alteram a aderência, a resistência à abrasão e o desempenho em piso molhado, pelo que o teste de corte deve ser repetido na luva revestida e não apenas no forro descoberto.
- Preparação de amostras. Um cupom plano cortado da palma da mão não é o mesmo objeto que uma luva tridimensional. A virilha do polegar e as pontas dos dedos, onde a malha é esticada e mais fina, geralmente são os pontos mais fracos – e os locais com maior probabilidade de serem cortados no trabalho real.
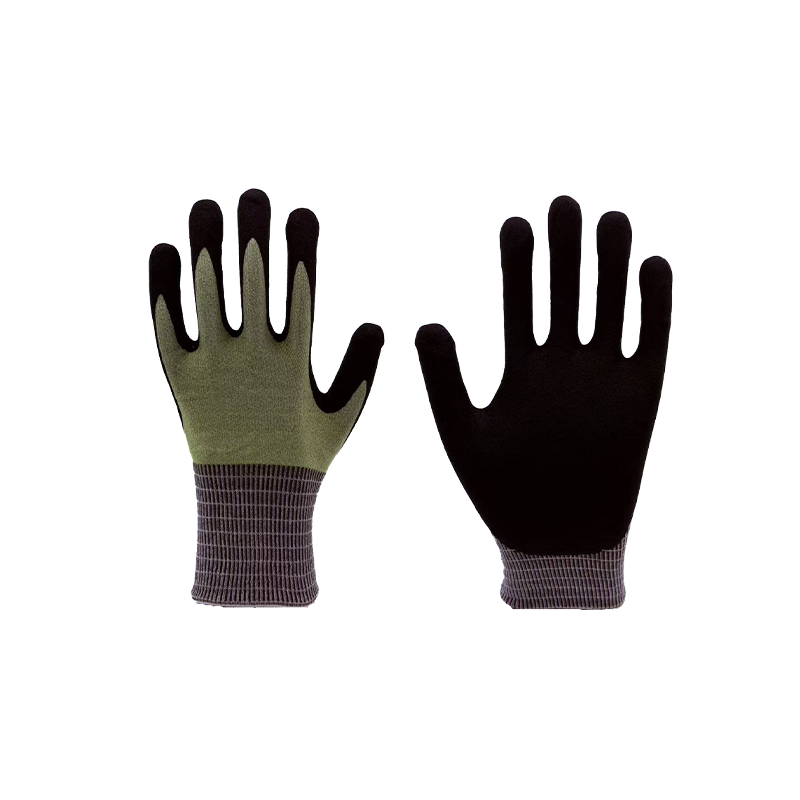 Luvas resistentes a cortes A5 cinza calibre 18 Revise esta luva cinza A5 resistente a cortes de calibre 18 ao comparar as opções de proteção mecânica; os detalhes visíveis cobrem apenas a identidade e a consulta do produto, não as especificações completas. Ver Produto →
Abrasão, rasgo e perfuração constam do mesmo relatório EN 388. A abrasão é contada em ciclos até a ruptura em uma roda Taber (níveis 1 a 4, de 100 a 8.000 ciclos), o rasgo é medido em newtons e a perfuração em newtons usando uma sonda padronizada. Por si só, eles parecem menores; juntos, eles decidem se uma luva sobrevive a um turno ou a uma semana.
Do resultado do laboratório às especificações de produção: onde residem as tolerâncias
Um protótipo passageiro é o início do trabalho, não o fim. O resultado real da P&D é uma especificação escrita que uma linha de produção pode conter: mistura de fibras e contagem de fios, calibre da agulha, densidade do ponto, peso do revestimento em gramas por metro quadrado, profundidade de imersão, coleta de revestimento por par, temperatura e tempo de cura e uma faixa de espessura da palma.
Depois vem a parte que os compradores raramente veem - a lista de coisas que podem mudar o número após a assinatura da especificação:
- Variação de lote de fios. Dois fornecedores podem enviar "HPPE" com tenacidade diferente. A inspeção de entrada com amostras de fio retidas detecta isso antes que chegue às agulhas.
- Desgaste da agulha e densidade do ponto. Uma malha ligeiramente solta reduz o número de pontas de fibra por unidade de área e produz uma queda mensurável no desempenho.
- Profundidade de mergulho e peso do revestimento. Um mergulho mais profundo em nitrilo melhora a resistência à abrasão e a aderência, mas acrescenta peso, reduz a destreza e altera o comportamento da luva quando molhada.
- Cura e umidade. O revestimento mal curado permanece pegajoso; os revestimentos excessivamente secos tornam-se quebradiços. A umidade de armazenamento por si só pode alterar visivelmente o resultado do corte.
- Geometria da luva. O comprimento, a largura da palma e o ângulo do polegar são tolerâncias dimensionais e decidem o ajuste - o que decide por quanto tempo alguém realmente usa a luva, uma variável de segurança que nenhum teste de bancada captura.
É por isso que fábricas disciplinadas testam em três pontos: fio recebido, amostras iniciais da linha e lotes acabados antes do envio. O ponto médio é onde a maioria dos problemas são resolvidos de forma barata; o último ponto é onde eles deixam de ser problema do cliente.
Testees químicos, de calor e de impacto: a metade mais lenta de um laboratório de luvas
A proteção contra cortes chama a atenção, mas os testes químicos e térmicos demoram mais, custam mais e muitas vezes produzem declarações mal interpretadas.
A resistência química segundo a ENISO 374-1 diz respeito à permeação e não aos salpicos. Uma amostra é montada em uma célula, o produto químico de desafio é aplicado em um lado e o laboratório mede quanto tempo até que ele se torne detectável no outro. O Tipo A exige esse desempenho contra pelo menos seis produtos químicos com um tempo de ruptura de 30 minutos ou mais; O tipo B precisa de três; Tipo C, um. Um teste de degradação separado verifica se o material muda fisicamente após o contato.
Aplicam-se dois avisos práticos. A permeação é medida a uma temperatura controlada, geralmente em torno de 22 a 23 graus Celsius, e os tempos de ruptura diminuem à medida que a temperatura aumenta. E uma mistura de solventes não é igual a seus componentes individuais; portanto, uma classificação Tipo A contra seis produtos químicos nomeados não cobre automaticamente a mistura usada pelo seu processo.
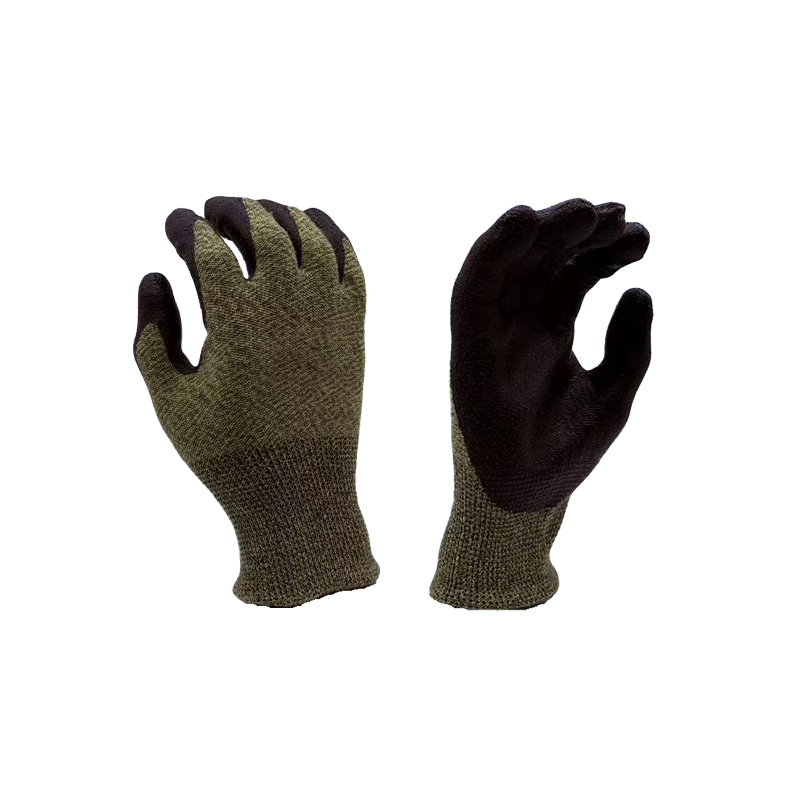 Linha de Luvas de Proteção Química Tipo A Explore luvas de proteção contra produtos químicos Tipo A, incluindo neoprene de aramida calibre 13 e construções de PU à base de água, para fabricação de produtos químicos, petroquímica e tarefas de laboratório. Ver Produto →
Os testes de calor sob a EN 407 relatam até seis propriedades separadas, incluindo tempo de pós-chama, calor de contato a 100, 250, 350 e 500 graus Celsius, calor convectivo, calor radiante e respingos de metal fundido. Uma única luva raramente é forte em todas as seis. Os testes de impacto sob ANSI/ISEA 138 classificam a proteção dorsal em três níveis com base no pico de força transmitida medido nas juntas e dedos, o que significa que a geometria da almofada é tão importante quanto a espessura da almofada.
 Luvas de proteção térmica retardadoras de chamas e resistentes a cortes Revise esta luva retardadora de chamas e resistente a cortes dentro das opções de proteção térmica; EN 407 detalhadas e especificações de resistência ao corte não são mostradas. Ver Produto →
Testes de luvas, padrões e o que move o número
Ao comparar duas planilhas de dados, compare o método e também o resultado. A tabela abaixo lista os testes que aparecem com mais frequência em uma ficha técnica de proteção das mãos e as variáveis que alteram silenciosamente o resultado.
| Test | Padrão de referência | O que é relatado | O que comumente move o resultado |
|---|---|---|---|
| Resistência ao corte | ASTM F2992 (TDM-100) e ISO 13997 | Força em gramas (A1 a A9) ou em newtons (A a F) | Desgaste da lâmina, tensão da amostra, lote de fio, umidade na amostra |
| Abrasão, rasgo, perfuração | EN 388:2016 | Ciclos para ruptura, força de ruptura, força de punção | Espessura do revestimento, granulação da roda, preparação do cupom |
| Permeação química | EN ISO 374-1 | Tempo de avanço por produto químico, Tipo A, B ou C | Temperatura, misturas, espessura e localização da amostra |
| Calor e chama | EN 407 | Tempo de pós-chama, calor de contato em graus Celsius, resistência a respingos | Peso do tecido, umidade, ciclos de lavagem |
| Impacto | ANSI/ISEA 138 | Força transmitida de pico, níveis 1 a 3 | Geometria da almofada, em que junta do dedo é atingida, temperatura |
| CQ visual e dimensional | Amostragem ISO 2859-1 | Taxa de defeito, comprimento, espessura da palma | Plano de amostragem, medidor, quem mede |
O que perguntar antes de aprovar uma especificação de luva
Uma pequena lista de perguntas informará em um e-mail se a P&D de um fornecedor é real:
- O nível relatado foi medido na luva acabada e revestida ou no forro descoberto?
- Laboratório próprio ou de terceiros e qual? Os testes internos permitem iteração rápida; uma pessoa externa credenciada confirma isso de forma independente. Fabricantes fortes usam ambos.
- Quantos exemplares, de quantos lotes de produção, e testados em que data?
- Você consegue ver os registros de calibração – contagem de lâminas no testador de corte, data de calibração da célula de carga, condicionamento das amostras antes do teste?
- As amostras retidas são mantidas por número de lote e por quanto tempo?
- Quais novos testes são acionados por uma mudança: novo fornecedor de fio, novo calibre de agulha, nova linha de imersão, novo perfil de cura?
- Qual o nível de aceitação aplicado aos defeitos visuais e dimensionais e quem assina o relatório pré-embarque?
Se você ainda estiver definindo a especificação em si, este guia sobre escolhendo luvas resistentes a cortes percorre os níveis correspondentes às tarefas com mais detalhes.
Perguntas frequentes
Uma luva pode ter um nível de corte ANSI e um nível de corte EN?
Sim, e muitos liners de alto desempenho fazem isso - mas são resultados separados de métodos separados. Pergunte a qual padrão cada número pertence antes de compará-lo com outro produto.
Um nível de corte mais alto é sempre melhor?
Não. Níveis mais altos geralmente significam revestimentos mais pesados, revestimentos mais espessos e menos destreza, e a destreza decide se a luva será usada. A resistência ao corte também não diz nada sobre perfuração, permeação química ou calor.
Com que frequência um lote de produção deve ser testado novamente?
Para alegações químicas e térmicas, por lote é a linha de base segura. Para corte, por lote ou por lote definido é comum, além de um novo teste sempre que as configurações de fio, bitola, revestimento ou cura mudam.
Por que duas luvas com a mesma etiqueta A5 parecem tão diferentes?
Porque o rótulo descreve uma propriedade medida. O peso do revestimento, a bitola, o material de revestimento, a profundidade de imersão e o tamanho variam de forma independente - e é isso que os operadores sentem após quatro horas de uso.
Onde os testes cabem no chão de fábrica
Um laboratório só ajuda se ficar próximo à linha de produção. O fabricante por trás deste local produz proteção para as mãos em Rugao, Jiangsu, desde 2010 e opera como uma organização integrada de pesquisa, produção, inspeção de qualidade e pós-venda desde 2013, em um local de 10.000 metros quadrados que inclui 4.500 metros quadrados de espaço de produção e um laboratório interno. A linha varia de proteção contra cortes ANSI A2 a A8, passando por luvas imersas, mecânicas, térmicas e químicas, além de mangas e proteção para braços, de modo que uma especificação pode ser atendida por uma única fonte, em vez de ser montada a partir de várias.
O local fica no Delta do Rio Yangtze, perto de Xangai, o que mantém curtos os envios de amostras e os ciclos de verificação de terceiros. Se você quiser ver como um nível de corte específico, revestimento ou reivindicação química pode ser atendido, solicite um orçamento com os detalhes da sua aplicação e os padrões que você precisa satisfazer.